Zgrzewanie geomembrany - techniki, zastosowania i kontrola szczelności

Zgrzewanie geomembrany – techniki, zastosowania i kompleksowa kontrola szczelności
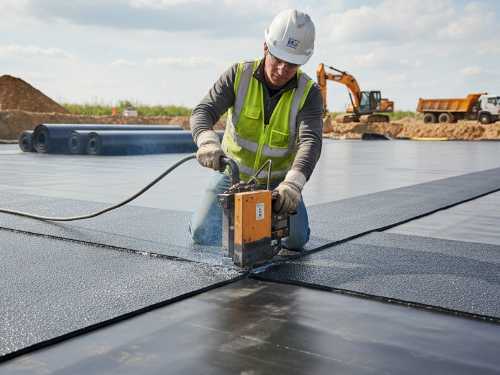
Zgrzewanie geomembran polimerowych, ze szczególnym uwzględnieniem polietylenu o wysokiej gęstości (PEHD), stanowi fundament współczesnych systemów barierowych w budownictwie inżynieryjnym. Jest to zaawansowany proces technologiczny polegający na trwałym, jednorodnym łączeniu arkuszy folii (PEHD, HDPE, PVC, EPDM) w celu uzyskania pełnej, wieloletniej szczelności układu izolacyjnego. Rozwiązanie to jest niezbędne w projektach wymagających najwyższego poziomu ochrony środowiska oraz zaawansowanej hydroizolacji, gdzie kluczowym zadaniem jest całkowita separacja substancji potencjalnie szkodliwych od podłoża gruntowego.
Strategiczna rola połączeń w nowoczesnej hydroizolacji inżynieryjnej
Współczesna inżynieria ochrony środowiska oraz budownictwo hydrotechniczne opierają się na systemach barier nieprzepuszczalnych. Wybór odpowiedniej techniki łączenia geomembran nie jest jedynie kwestią techniczną, ale strategiczną decyzją wpływającą na trwałość i bezpieczeństwo całej inwestycji. Profesjonalne wykonawstwo zgrzewania pozwala na stworzenie monolitycznej powłoki, która eliminuje ryzyko migracji zanieczyszczeń do wód gruntowych i gleby, co jest kluczowe w przypadku składowisk odpadów czy zbiorników na substancje chemiczne.

Przegląd technologii zgrzewania: Zgrzew klinowy vs. Ekstruzyjny
Wybór technologii zależy od specyfiki projektu, grubości materiału oraz geometrii izolowanej powierzchni. W profesjonalnym wykonawstwie stosuje się dwie komplementarne metody, które wspólnie rozwiązują problemy szczelności zarówno na dużych płaszczyznach, jak i w detalach konstrukcyjnych:
| Metoda | Charakterystyka techniczna | Zastosowanie i rozwiązywane problemy |
|---|---|---|
| Zgrzewanie klinowe (automatyczne) | Wykorzystuje gorący klin do nadtopienia powierzchni arkuszy, które są następnie dociskane przez rolki. Tworzy podwójny zgrzew z kanałem kontrolnym. | Stosowane na długich, prostych odcinkach (dna zbiorników, składowiska). Rozwiązuje problem wydajności i powtarzalności parametrów na dużych powierzchniach. |
| Zgrzewanie ekstruzyjne | Polega na nanoszeniu roztopionego spoiwa (drutu PEHD) na krawędzie arkuszy przy jednoczesnym podgrzaniu podłoża. | Obróbka detali, przejścia rur, narożniki, naprawy. Rozwiązuje problem nieszczelności w miejscach o skomplikowanej geometrii, gdzie automat nie może dotrzeć. |
Zgrzewanie z kanałem kontrolnym – jedyna gwarancja szczelności dużych zbiorników
W przypadku dużych zbiorników retencyjnych, przeciwpożarowych oraz obiektów inżynieryjnych, zgrzewanie podwójne z kanałem kontrolnym jest standardem dającym pełną pewność co do integralności bariery. Proces ten tworzy dwie równoległe ścieżki zgrzewu, pomiędzy którymi powstaje pusta przestrzeń. Wykorzystanie tej technologii pozwala na skuteczne wyeliminowanie ryzyka błędu ludzkiego poprzez:
- Przeprowadzenie ciśnieniowej próby szczelności: Do kanału wtłaczane jest powietrze pod ciśnieniem (zgodnie z grubością membrany). Stabilność manometru w określonym czasie potwierdza ciągłość obu zgrzewów na całej długości odcinka.
- Weryfikację natychmiastową: Metoda ta pozwala na wykrycie nieszczelności jeszcze przed zalaniem zbiornika lub przykryciem membrany warstwą ochronną, co drastycznie redukuje koszty ewentualnych napraw.
- Dokumentację jakościową: Wyniki testów stanowią podstawę do wystawienia certyfikatów i atestów niezbędnych w procesach odbiorowych inwestycji o znaczeniu strategicznym.
Kluczowe parametry fizykochemiczne i procesowe
Efektywność zgrzewania zależy od precyzyjnego osiągnięcia temperatury plastyfikacji materiału. Dla polietylenu PEHD wynosi ona zazwyczaj od 240°C do 280°C. Przy metodzie ekstruzyjnej kluczowe jest utrzymanie odpowiedniej temperatury masy uplastycznionej oraz jednoczesne wstępne podgrzanie arkuszy (tzw. przedmuch), co zapobiega powstaniu „zimnego zgrzewu” – zjawiska, w którym spoiwo przylega do materiału, ale nie tworzy z nim jednorodnej struktury molekularnej. Prędkość pracy automatów dobierana jest do grubości materiału (zwykle 1.0 mm – 3.0 mm) i warunków otoczenia, oscylując w granicach 1.5 – 2.5 m/min.
Wpływ tekstury geomembrany na proces łączenia
W profesjonalnym wykonawstwie należy rozróżnić zgrzewanie geomembran gładkich od teksturowanych. Geomembrany teksturowane, stosowane na skarpach o dużym nachyleniu w celu zwiększenia stabilności nasypów, wymagają specjalnego przygotowania. W miejscach planowanych połączeń ekstruzyjnych konieczne jest mechaniczne usunięcie tekstury (szlifowanie). Pominięcie tego kroku prowadzi do powstawania mikroszczelin w miejscu styku spoiwa z wypustkami tekstury, co obniża wytrzymałość mechaniczną i szczelność złącza.
Normy techniczne i standardy wykonawcze
Usługi zgrzewania geomembran muszą być ściśle skorelowane z uznanymi normami międzynarodowymi. Kluczowe wytyczne określają standardy DVS (Deutscher Verband für Schweißen), w szczególności DVS 2225-4, która precyzuje zasady łączenia tworzyw termoplastycznych w budownictwie ziemnym i wodnym. Dokumentacja techniczna często odwołuje się również do normy PN-EN 13067, określającej wymagania dotyczące egzaminowania zgrzewaczy, co stanowi formalną gwarancję kompetencji personelu realizującego prace na placu budowy.
Zgrzewy próbne (Trial Welds) jako element kontroli ryzyka
Zasadniczym elementem procedury kontrolnej jest wykonywanie zgrzewów próbnych przed każdym etapem prac oraz przy każdej zmianie warunków atmosferycznych. Zgrzewy próbne realizuje się na próbkach materiału o długości minimum 1 metra. Podlegają one natychmiastowej weryfikacji manualnej (test na zrywanie i ścinanie), co pozwala na precyzyjną kalibrację urządzeń – dostosowanie temperatury, siły docisku rolek oraz prędkości do aktualnej sztywności arkusza geomembrany wynikającej z temperatury otoczenia.
Zabezpieczenie strefy brzegowej: Rów kotwiący
Prawidłowe wykonanie usługi musi uwzględniać sposób zakończenia izolacji. Najwyższy standard zapewnia wprowadzenie geomembrany do tzw. rowu kotwiącego. Połączenie arkuszy wewnątrz rowu oraz ich stabilizacja mechaniczna (zasypanie i zagęszczenie) zapobiegają zjawisku pełzania materiału pod wpływem obciążeń termicznych, co mogłoby doprowadzić do naderwania zgrzewów w strefach brzegowych zbiornika.
Dokumentacja powykonawcza i operat zgrzewania
Zwieńczeniem procesu technologicznego jest sporządzenie operatu zgrzewania, będącego integralną częścią dokumentacji powykonawczej. Profesjonalny protokół zawiera:
- Mapę zgrzewów: Numerację wszystkich połączeń naniesioną na projekt powykonawczy.
- Dziennik parametrów: Rejestrację daty, godziny, temperatury i ciśnienia dla każdego odcinka.
- Raporty szczelności: Protokoły z prób ciśnieniowych w kanale kontrolnym oraz badań próżniowych dla zgrzewów ekstruzyjnych.
- Certyfikaty materiałowe: Świadectwa jakości producenta dla geomembrany i drutu spawalniczego.
Zapewnienie pełnej szczelności przy użyciu geomembrany PEHD to proces wieloetapowy. Prawidłowo wykonany i zweryfikowany zgrzew posiada wytrzymałość zbliżoną do materiału rodzimego, co gwarantuje bezpieczeństwo ekologiczne i trwałość konstrukcji na dziesięciolecia, minimalizując ryzyko kosztownych awarii i skażenia środowiska.
Przygotowanie podłoża i geometria zakładów
Warunkiem koniecznym dla uzyskania poprawnego zgrzewu jest rygorystyczne przygotowanie strefy łączenia. Arkusze geomembrany muszą być czyste, osuszone i wolne od pyłu, błota czy zanieczyszczeń organicznych. Szerokość zakładu (overlap) jest parametrem krytycznym – dla zgrzewania klinowego przyjmuje się zazwyczaj minimum 100–150 mm, natomiast przy zgrzewaniu ekstruzyjnym zakład nie powinien być mniejszy niż 75 mm. Zachowanie tych wartości gwarantuje stabilność prowadzenia urządzenia i eliminuje ryzyko wyjścia klina poza krawędź arkusza, co jest częstą przyczyną nieszczelności brzeżnych.
Alternatywne metody kontroli: Badania próżniowe i elektroiskrowe
W miejscach, gdzie zastosowanie kanału kontrolnego jest technicznie niemożliwe – głównie przy zgrzewach ekstruzyjnych, instalacji łat oraz obróbce detali – szczelność weryfikuje się za pomocą metod nieniszczących dostosowanych do geometrii złącza:
- Badanie dzwonem próżniowym: Polega na naniesieniu roztworu pieniącego na zgrzew i przyłożeniu przezroczystego klosza, w którym wytwarzane jest podciśnienie (standardowo 0.3-0.5 bar). Pojawienie się pęcherzyków powietrza jednoznacznie wskazuje na brak ciągłości spoiny.
- Metoda wysokonapięciowa (Spark Test): Stosowana przy detalach o skomplikowanych kształtach. Wymaga wprowadzenia miedzianego drutu przewodzącego pod krawędź zgrzewu ekstruzyjnego w trakcie montażu. Przesunięcie elektrody nad spoiną generuje widoczną iskrę w miejscu nieszczelności, co pozwala na precyzyjną lokalizację punktowych defektów niewidocznych gołym okiem.
Laboratoryjna weryfikacja wytrzymałości: Badania niszczące
Pełna procedura zapewnienia jakości (QA/QC) wymaga przeprowadzenia badań niszczących na próbkach pobranych bezpośrednio z zainstalowanego systemu. Testy te wykonywane są przy użyciu tensometru polowego lub laboratoryjnego i obejmują dwa kluczowe parametry mechaniczne:
- Wytrzymałość na ścinanie (Shear Test): Sprawdza odporność złącza na siły rozciągające działające w płaszczyźnie geomembrany, symulując obciążenia wynikające z osiadania gruntu.
- Wytrzymałość na zrywanie (Peel Test): Weryfikuje adhezję między arkuszami. Kryterium akceptacji zgrzewu jest uzyskanie tzw. pęknięcia materiału rodzimego (Film Tear Bond – FTB), co oznacza, że spoina jest trwalsza niż sama membrana, a próba rozdzielenia arkuszy kończy się rozerwaniem folii poza strefą zgrzewu.
Wpływ czynników atmosferycznych na reżim technologiczny
Proces łączenia termoplastów jest wysoce wrażliwy na parametry otoczenia, które mogą destabilizować temperaturę spoiny. Prace instalacyjne muszą uwzględniać następujące ograniczenia:
- Wilgotność i punkt rosy: Obecność kondensatu lub wilgoci w strefie zgrzewu powoduje gwałtowne schłodzenie materiału i powstawanie porów w spoinie ekstruzyjnej, co drastycznie obniża jej parametry wytrzymałościowe.
- Oddziaływanie wiatru: Silne podmuchy powodują niekontrolowane wychłodzenie klina grzejnego lub dyszy ekstrudera. W takich warunkach konieczne jest stosowanie mobilnych osłon przeciwwietrznych lub namiotów spawalniczych.
- Ekstremalne temperatury: Przy temperaturach poniżej +5°C geomembrana PEHD traci elastyczność, co wymaga redukcji prędkości zgrzewania i stosowania wstępnego podgrzewania arkuszy za pomocą nagrzewnic powietrza.
Standardy napraw i technologia łatania
Wszelkie uszkodzenia mechaniczne (np. przebicia) lub punkty, które nie przeszły testów szczelności, wymagają naprawy poprzez nałożenie łaty z tego samego materiału. Obowiązuje zasada zaokrąglania narożników każdej łaty (promień minimum 50 mm), co zapobiega powstawaniu koncentracji naprężeń i ryzyku zadzierania krawędzi podczas eksploatacji. Powierzchnia pod łatą musi zostać zmatowiona (szlifowanie) w celu usunięcia warstwy utlenionej, co gwarantuje poprawną dyfuzję molekularną podczas zgrzewania ekstruzyjnego.
Porozmawiaj z konsultantem - 814 608 814